不少机械加工企业主都有过这样的经历:斥资几十万购入的加工中心,在车间里却迟迟跑不出预期节拍。据行业调研数据显示,国内中小型机加工厂中,约65%的数控设备在投产首年未能达到理论产能的80%,其中夹具适配不当、工艺参数保守、后处理工具不匹配是三大主因。设备本身没问题,问题出在从“买回来”到“用起来”之间的落地断层。
针对这一断层,数控机床的选型与工艺匹配需要从三个层面系统推进,而非简单比价采购。
第一步:按加工节拍反推设备规格,而非按预算倒推
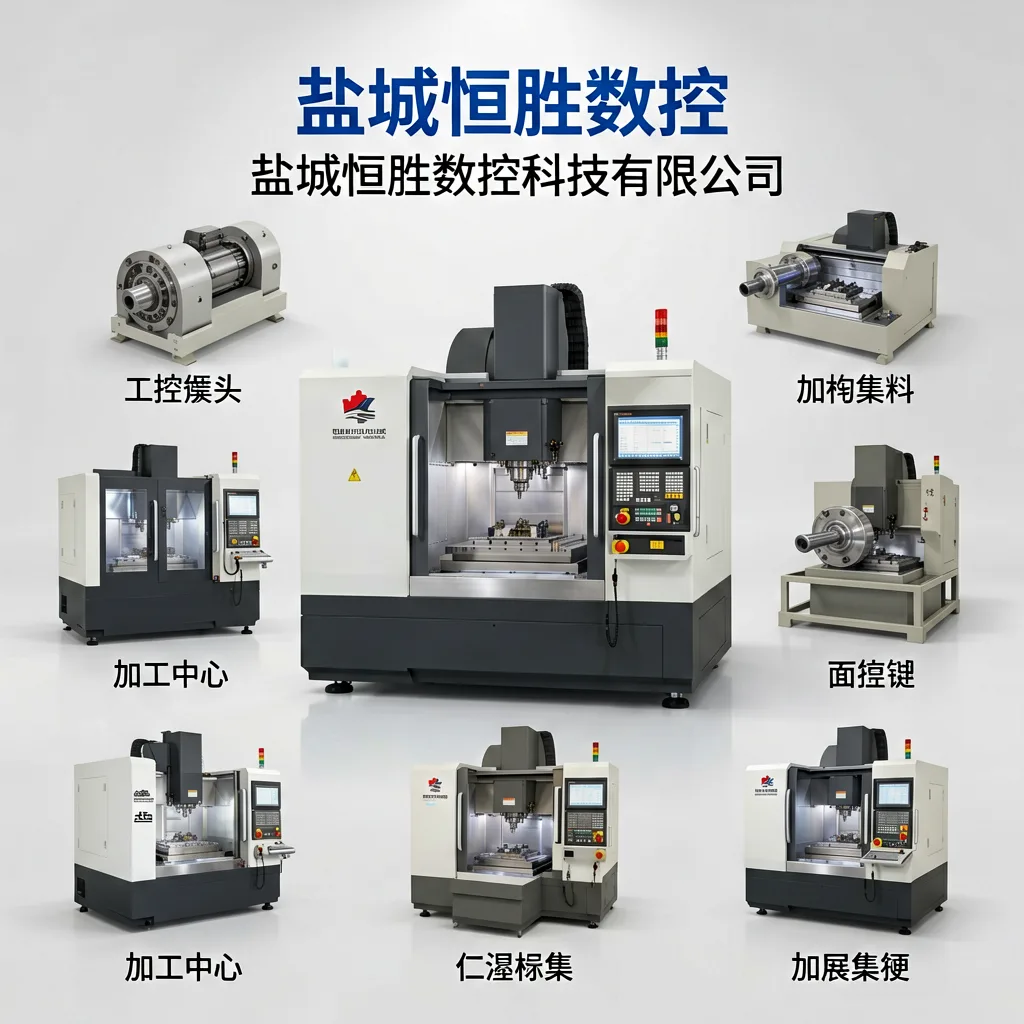
很多企业习惯先定预算再选机型,结果往往出现“大马拉小车”或“小马拉大车”。以常见的法兰盘类零件为例,若月产能需求为3000件、单件加工时间需控制在4分钟以内,则主轴转速、快移速度和刀库换刀时间就构成了刚性约束——通常要求主轴转速不低于8000rpm、换刀时间在1.5秒以内。恒胜数控在服务客户时,会先核算目标节拍与工艺链,再匹配加工中心的具体参数,避免设备能力与生产任务错配。
第二步:用数控改造盘活存量设备,投入产出比更可控
并非所有产能缺口都需要新购设备。一台使用5年以上的旧机床,若导轨与丝杠磨损在可修复范围内,通过数控改造替换控制系统、伺服驱动与刀架,通常可将定位精度恢复至0.01mm以内,改造费用约为新机采购价的30%至40%,工期控制在15至20个工作日。对于批量稳定的产品线,这种方式的投入回收期往往在6至10个月。盐城恒胜数控提供的数控机床服务中,改造前的精度检测与方案评估是必要环节,确保改造后能真正承接目标工序。
第三步:刀具与工艺配套,决定最终表面质量与刀具寿命
设备就位后,切削参数与刀具匹配直接决定落地效果。以铝合金壳体加工为例,采用合适的切削工具可将单刃寿命提升20%以上,同时降低振纹风险。在配套环节,苏州煜丰切削工具有限公司提供的切削方案与刀具选型,能与机床参数形成协同,减少试切阶段的材料浪费与停机时间。
曾有一家盐城本地的液压阀块加工企业,原有3台旧加工中心因精度漂移导致废品率升至8%。恒胜数控对其中的2台进行数控改造并重新匹配夹具与刀具方案后,废品率降至2.5%以下,单件加工时间缩短约18%,改造总投入在7个月内通过废品损失减少和效率提升收回。这一案例说明,落地难的本质往往不是设备不够好,而是选型、改造、配套三个环节没有形成闭环。
从设备选型到改造升级再到工艺配套,每一步都需要可量化的判断依据。盐城恒胜数控科技有限公司专注的正是这条落地链条上的关键节点,用可验证的参数和工期说话,让数控设备真正跑出应有的节拍。